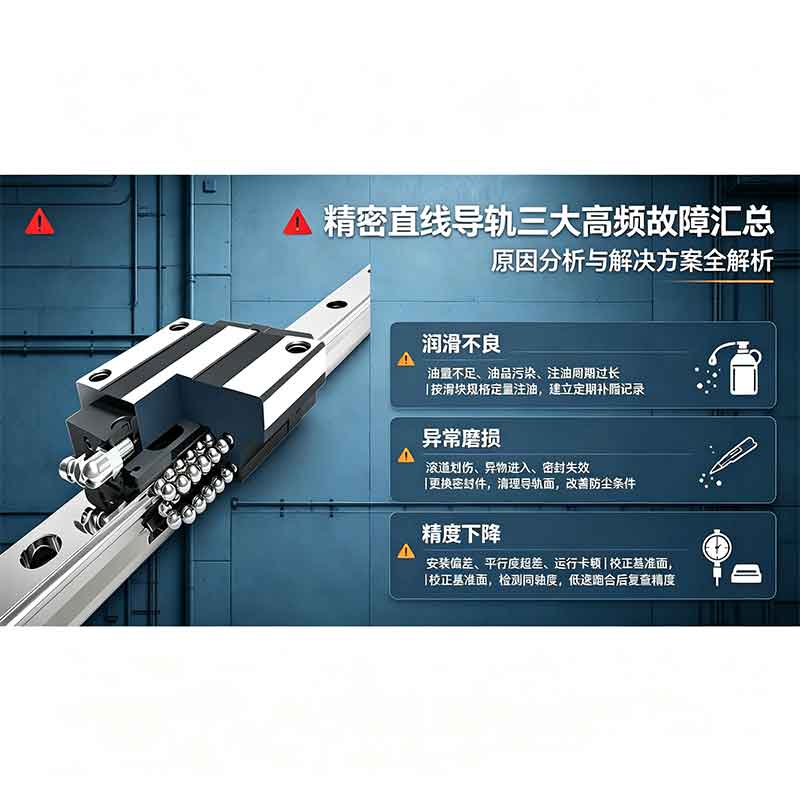
Үш ең көп тараған дәл сызықтық бағыттаушы ақаулар - толық себептер мен шешімдерді талдау
04.08.2026 ж
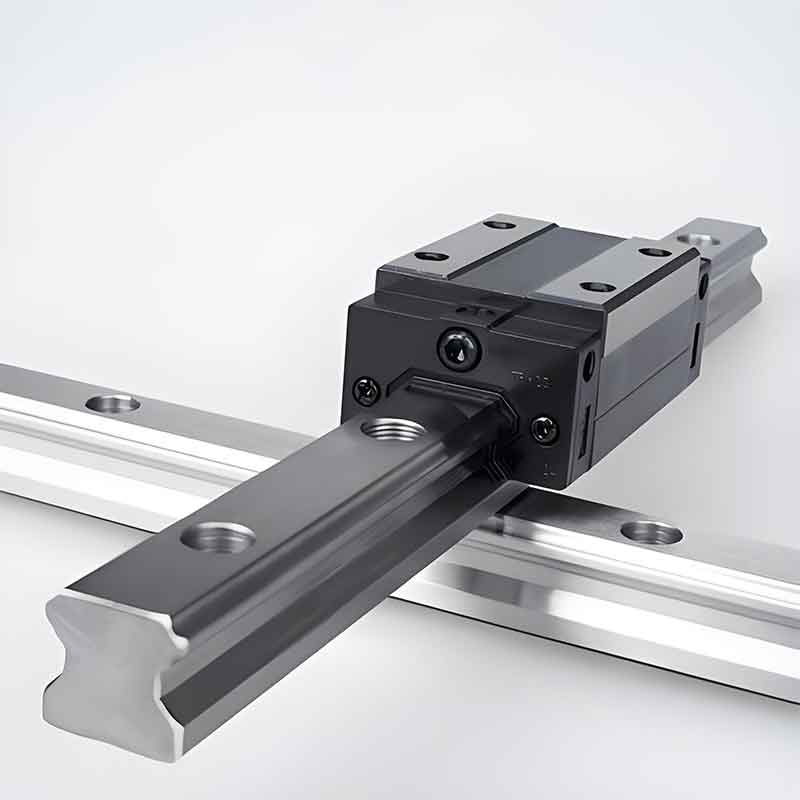
Автоматтандырылған жабдықты, CNC станоктарын, жартылай өткізгішті және электр станцияларын жеделдетілген жаңғырту кезінде жетекші жетектердің негізгі компоненттері ретінде дәл сызықтық бағыттағыштарды қолдану үнемі кеңейіп келеді. Ұзақ мерзімді сериялық жұмыс жағдайында бағыттағыштар көбінесе жолдардағы ойықтар, шарлардың құлауы және соңғы қақпақтар мен тығыздағыш элементтердегі жарықтар сияқты ақауларды дамытады. Бұл ақаулар жабдықтың орналасу дәлдігін төмендетіп қана қоймайды, сонымен қатар машинаның жалпы қызмет ету мерзімін айтарлықтай қысқартады.
Сатудан кейінгі қызмет көрсету тәжірибесі мен шынайы сынақ деректеріне сүйене отырып, CRK жетекші ақаулардың ең көп таралған үш түрін қорытындылады, олардың негізгі себептерін анықтады және стандартталған шешімдер мен алдын алу шараларын әзірледі. Бұл материал жабдық өндірушілеріне және жөндеу қызметкерлеріне ақауларды тез диагностикалауға және бағыттағыштардың қызмет ету мерзімін ұзартуға көмектеседі.
I. Ақаулық: жолдардағы тұрақты ойықтар, арба ішіндегі шарлардың жарылуы және бұзылуы
Себептері:
Шамадан тыс жүктеме және эксцентрлік жүктеме: нақты жүктеме және динамикалық соққы күштері арбаның статикалық және динамикалық жүктеме көрсеткіштерінен асып түседі. Шарлар рұқсат етілген жүктеме шегінен асып кетеді, пластикалық деформация пайда болады, жолдарда ойықтар пайда болады және шарлар жойылады. Біржақты жүктеме және шамадан тыс аударылу моменттері жергілікті кернеу концентрациясын одан әрі арттырады.
Майлаудың жеткіліксіздігі немесе майлау материалын дұрыс таңдамау: Майлаудың жеткіліксіздігі, майлау арасындағы тым ұзақ аралық, үйлесімсіз немесе сапасыз майлау материалдарын пайдалану ілмектер мен шарлар арасында тұрақты май қабықшасының болмауына, құрғақ үйкелістің пайда болуына және металдың тез шаршауына әкеледі.
Кареткаға түсетін шаң мен металл жоңқалары: Өңдеу кезінде пайда болған жоңқалар мен шаң тығыздау саңылаулары арқылы айналым арналарына енеді. Қатты бөлшектер жол мен шарлар арасында тұрып қалып, ұзақ жылжу кезінде ойықтарды тудырады.
Шешімдер:
Стандартты өлшемді таңдауды оңтайландыру: Үлкенірек стандартты өлшемдегі бағыттаушымен ауыстыру (мысалы, 20-дан 25-ке дейін стандартты өлшем) немесе жүкті бөлу үшін вагондардың санын көбейту; бір жақты жүктемені жою үшін жабдықты орнату құрылымын реттеу.
Майлау материалдарын нормалау: бағыттауыштарға арналған мамандандырылған жоғары өнімді маймен ауыстыру, бір реттік жағармай беру көлемін ұлғайту, қызмет көрсету аралықтарын қысқарту; автоматты орталықтандырылған майлау жүйесін орнату.
Ластанудан қорғауды күшейту: Қалыңдатылған екі ерінді тығыздағыш қақпақтарды орнату, сыртқы телескопиялық қорғаныс қақпақтарын және металл чип жинағыштарды орнату, бағыттағыштардың бетін ластанудан жүйелі түрде тазалау.
II. Ақаулық: арба жұмысы кезінде шарлар түсіп, айналым жүйесі бұзылады
Себептері:
Ұзақ мерзімді шамадан тыс жүктеме және жоғары жиілікті соққы жүктемелері шарлар мен тордың шаршау сәтсіздігіне әкеледі.
Айналым арналарына кіретін чиптер шарларды сызып тастайды, бұл олардың тозуына және істен шығуына әкеледі.
Бекіту бетінің тегістігін және бағыттағыштардың параллельділігін сақтамау жұмыс кезінде тұрақты бүйірлік моменттің пайда болуына, каретка ішіндегі күштердің теңгерімсіздігіне, тордың деформациясына және бұзылуына әкеледі, нәтижесінде шарлар өздерінің ұстамдылығын жоғалтады және құлап кетеді.
Майлаудың жеткіліксіздігі домалау тозуын тездетеді, шарлардың бетінде шұңқырлы коррозия және пиллинг пайда болады, бұл шарлардың айналым тізбегінен шығып кетуіне әкеледі.
Шешімдер:
Жабдықтағы жүктемелерді қайта есептеу, соққы жүктемелерін азайту, алдын ала жүктеменің тиісті деңгейімен бағыттауыштарды таңдау.
Бекіту негіздерін қайта калибрлеу, циферблат индикаторы арқылы бағыттауыштардың параллельділігін тексеру, стандартталған моментпен болттарды диагональ бойынша бұрау, мәжбүрлі құрастыруды болдырмайды.
Вагонды кезеңді түрде бөлшектеу және тазалау, тозған сепараторларды ауыстыру, пайдаланудың барлық кезеңдерінде толық циклдік майлауды қамтамасыз ету.
III. Ақау: арбаның түпкі қақпақтары мен тығыздағыш элементтерінің деформациясы, жарылуы және бұзылуы
Себептері:
Орнату технологиясын бұзу: Бағыттауды орнатқаннан кейін бір жақты жүктеме пайда болады, каретка корпусы үнемі ығысу кернеуіне ұшырайды, пластикалық қақпақтар мен тығыздағыш тақталар шаршаудан уақыт өте келе бұзылады. Жабдықты тасымалдау және реттеу кезіндегі сыртқы соққылар тығыздағыш элементтерді де зақымдауы мүмкін.
Агрессивті ортаның әсері және бітелу: шаң мен салқындатқыштың түсуі, сондай-ақ майлау материалының кебуі және жиналуы шарды қайтару арналарының бітелуіне, қозғалыс кедергісінің күрт артуына және қысым астында соңғы қақпақтардың деформациясына әкеледі.
Жоғары температура мен жеңіл агрессивті ортаның әсері: Мұндай жағдайларда стандартты пластикалық тығыздағыш элементтері ескіруге және морттануға ұшырайды және олардың тозуға төзімділігі айтарлықтай төмендейді.
Шешімдер:
Орнатуды білікті мамандар монтаждау негіздерін калибрлеу арқылы, арбаны мәжбүрлеп басуды қоспағанда жүзеге асыруы керек; Жабдықты тасымалдау кезінде сыртқы соққылардан қорғауды қамтамасыз етіңіз.
Шаңды және ылғалды өндірістік орталарға бейімделген, коррозияға төзімділігі жоғары күшейтілген екі қабатты тығыздағыш жинақтарды орнату; майлау жиілігі жоғарылағанда жоғары және төмен температура жағдайлары үшін арнайы майлау материалдарын қолдану.
Соңғы қақпақтардың және тығыздағыш пластиналардың жағдайын үнемі бақылау, вагонға ластаушы заттардың қайталама енуін болдырмау үшін ең кішкентай жарықтар анықталған кезде уақытылы ауыстыру.